铸造设备工作原理
- 冲天炉:熔炼能力 2-10 吨/小时,炉膛直径 800-1500 毫米
- 射压造型机:最大造型尺寸 1200×600×400 毫米,压力 10-20 吨
- 厂家支撑:技术成熟稳定、适应性强
- 适用读者:正在了解「铸造设备工作原理」的采购与技术人员
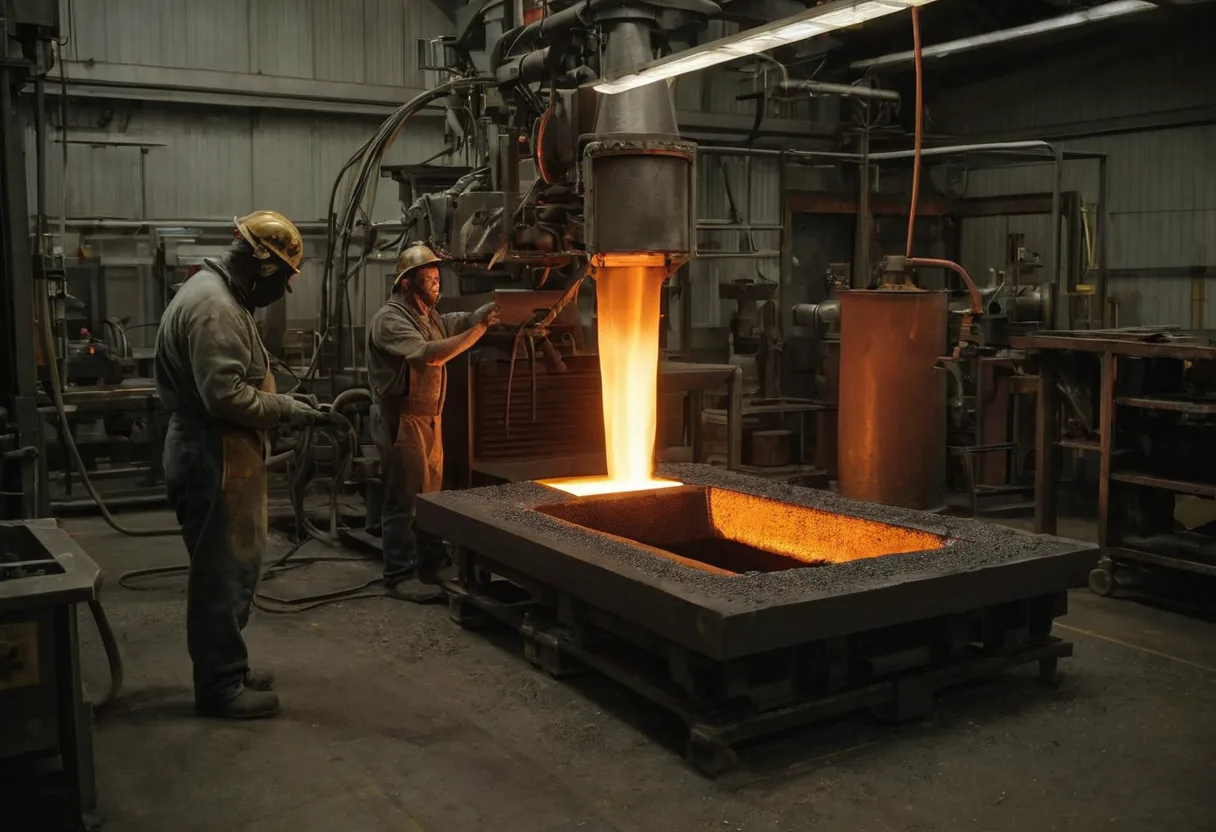
铸造设备的工作原理其实不难理解,但很多客户在采购时容易被一些模糊的描述带偏。很多人以为只要能熔炼金属、能造型就行,但真正影响生产效率和铸件质量的,是设备内部各个系统协同工作的细节。比如冲天炉,其核心工作原理是通过鼓风将空气强制送入炉膛底部,使焦炭燃烧产生高温,温度可以达到1300到1500摄氏度,用于熔化铁水。这个过程需要精确控制风量和风压,通常风压范围在0.1到0.2兆帕之间。如果风压不够,燃烧不充分,会导致炉温不稳定;而风压过高则容易造成炉膛内金属飞溅,影响操作安全。
射压造型机的工作原理是将型砂填充进模具型腔后,通过液压系统施加压力来紧实砂型。这种设备的工艺参数很关键,比如最大压力一般在10到20吨之间,压力保持时间通常控制在3到8秒。具体的压力值需要根据铸件的复杂程度和材质来调整,如果压力不足,砂型密实度不够,容易导致铸件出现气孔、疏松等缺陷;而压力过大则可能造成模具变形或损坏。举个实际例子,对于一个尺寸为1200×600×400毫米的铸件,在使用射压造型机时,需要确保砂型在高压下能够完整填充型腔并实现足够的紧实度,通常这个紧实度要达到95%以上才能满足质量要求。
壳型铸造机的工作原理基于热硬化树脂砂技术,通过将调制好的树脂砂喷涂到加热的铸型表面,再通过加热使其固化形成壳体。这类设备适用于重量在5到50公斤之间的铸件,工作台面尺寸通常为1000×800毫米。整个过程需要控制多个参数,比如树脂砂的配比、喷涂温度、硬化时间等。一般来说,树脂砂的固化时间在30到60秒之间,如果温度不足或时间不够,壳体强度不够;而过度加热则会导致壳体过厚,增加后续清理难度。设备的工作台面尺寸决定了其可处理的最大铸件尺寸,如果铸件超过这个范围,就需要调整工艺参数或者更换更大规格的设备。
很多人在了解铸造设备工作原理时存在一个误区,认为所有设备都采用相同的工艺流程,其实不同类型的设备有完全不同的技术路径。例如冲天炉与电弧炉的工作原理差别巨大,前者依靠焦炭燃烧产生热量,后者是通过电极加热金属熔液,温度控制方式也完全不同。再比如射压造型机和无箱射压机虽然都使用压力紧实,但前者需要模具配合,后者则直接在砂床上成型,工艺流程差异很大。这些差异往往决定了设备的适用场景和投资回报周期。
从选型角度来说,客户最关心的是如何匹配自己的生产需求。比如一个熔炼能力为2到10吨/小时的冲天炉,其炉膛直径一般在800到1500毫米之间,这个参数直接关系到熔炼效率和燃料消耗。如果生产铸件的单重较大,就要考虑炉膛直径是否足够大,否则容易造成金属液溢出或燃烧不充分。而射压造型机的选型则需要重点考虑铸件尺寸和产量,最大造型尺寸1200×600×400毫米的设备适合大多数中小型铸件,但如果客户需要频繁更换模具,则需要选择自动化程度更高的机型,这样可以有效提升换模效率和生产连续性。
设备维护保养是影响铸造设备工作原理发挥的关键因素。比如冲天炉在长期运行后,炉膛内壁容易出现结瘤或磨损,这时就需要定期清理或修复,否则会影响热传导效率和燃烧稳定性。射压造型机的液压系统如果维护不当,压力不稳定就会直接影响砂型质量,而壳型铸造机的加热系统若保养不到位,会导致树脂砂硬化不均匀,从而影响铸件表面质量。一般建议冲天炉每运行2000小时进行一次大修,射压造型机每月检查液压油状态,每年更换关键密封件。这些维护措施直接影响设备的使用寿命和运行效率。
实际应用中还有一个容易被忽视的问题是温度控制的精度。许多客户在使用铸造设备时发现,铸件质量不稳定往往与温度控制有关。比如冲天炉的燃烧温度需要稳定在1300到1500摄氏度区间,如果温控系统失灵,就会影响金属液的流动性,进而导致浇注不足或过热。射压造型机在紧实过程中,温度过高会使树脂砂提前硬化,而温度过低则无法形成足够强度的型腔。壳型铸造机的加热温度也需要精确控制,通常需要保持在180到220摄氏度之间,这样才能保证树脂砂的最佳固化效果。这些细节决定了设备能否稳定运行并持续产出合格产品。
相关常见问题
A:关于「铸造设备哪家好」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「铸造设备多少钱」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「铸造设备选型指南」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
本文由 AI 辅助创作、经人工校对,结合铸造设备设备的公开技术资料、行业通用选型方法与售后维保实践整理;发布于 2026-10-30,并根据行业与产品更新定期修订。文内参数为行业常见规格区间,具体以厂家实际方案为准。