纸箱机工作原理|纸箱机械
- 瓦楞纸板生产线:宽度 1.2-1.8 米,速度 50-150 米/分钟,处理纸张厚度 0.1-0.3 毫米
- 自动纸箱成型机:适用纸箱尺寸 200×200×100-800×800×600 毫米,速度 30-100 箱/分钟
- 厂家支撑:高效稳定运行、操作简便易用
- 适用读者:正在了解「纸箱机工作原理」的采购与技术人员
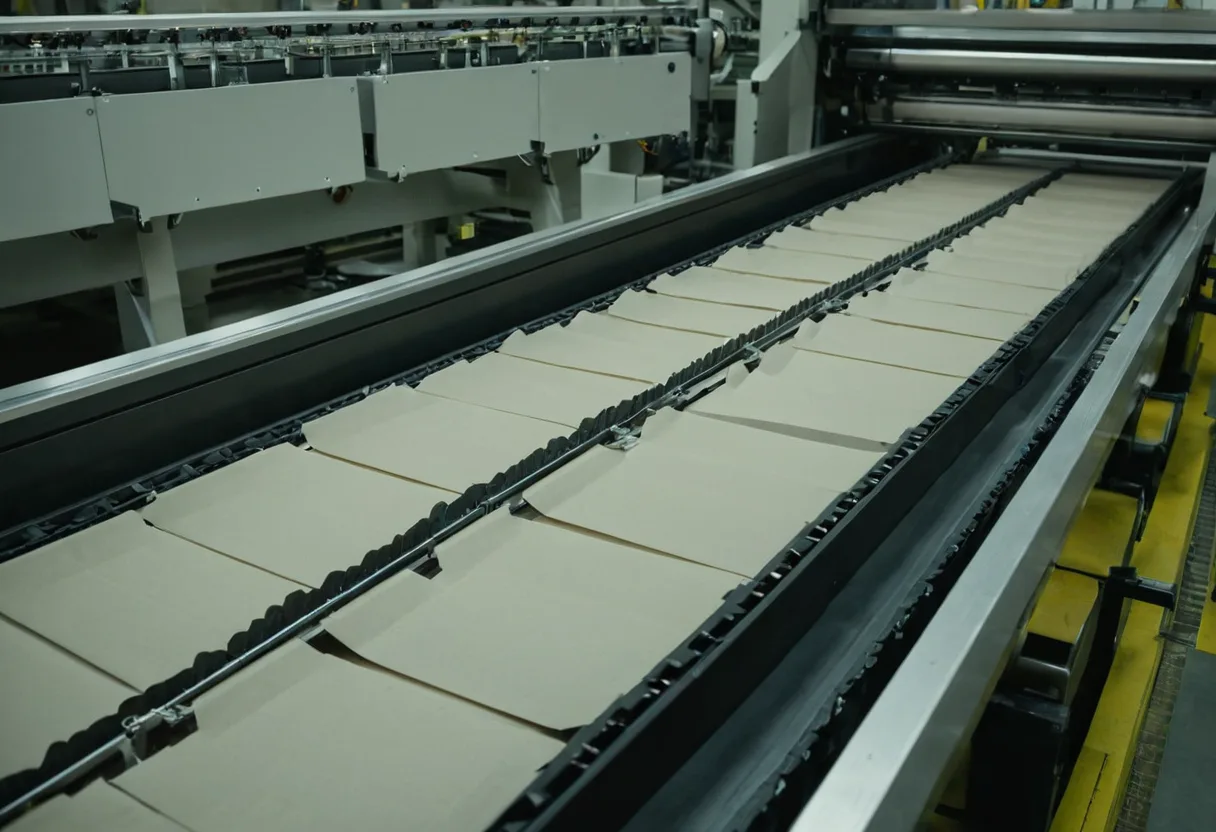
纸箱机工作原理的核心在于它如何将平面的瓦楞纸板通过一系列机械动作,最终变成一个完整的纸箱结构。从工艺流程来看,整个过程分为三个主要阶段:瓦楞纸板的生产、纸箱成型以及后续处理。以一条宽度为1.5米、速度达到120米/分钟的瓦楞纸板生产线为例,其工作原理是通过多层纸张在高温高压环境下被压制成瓦楞结构,再经过预热、涂胶、粘合等步骤,最终形成具有一定强度和缓冲性能的瓦楞纸板。这个过程中,每一道工序都需要精确控制温度和压力参数,比如胶水涂布量通常控制在120-150克/平方米之间,而粘合温度则需要维持在160-180摄氏度范围内,才能确保最终产品的质量稳定。
纸箱成型机的工作原理更加复杂,它需要将已经制作好的瓦楞纸板通过多组机械臂、导轨和旋转机构,完成开槽、折叠、粘合等一系列操作。一台适用于200×200×100毫米到800×800×600毫米范围的自动成型机,在处理一个标准尺寸为400×300×200毫米的纸箱时,其工作速度可以达到每分钟70箱左右。整个过程中,纸箱机通过伺服电机驱动的精密控制系统,控制各个动作的时间节点和位置精度。例如,折翼的角度需要控制在90度±0.5度范围内,折叠后的粘合强度则必须达到每厘米120-150牛顿,这样才不会在运输过程中出现开裂或变形问题。
在实际操作中,很多用户对纸箱机的工作原理存在误区。一种常见问题是认为瓦楞纸板的厚度与成型后的纸箱尺寸成正比关系,实际上,由于纸张本身的弹性以及胶水粘合后的收缩率影响,瓦楞纸板在经过成型后会略微收缩,通常收缩幅度为原尺寸的2%-3%。另一个误区是误以为所有纸箱机都采用相同的成型方式,其实根据客户的需求不同,可以分为单面、双面和多层结构的成型方式,而不同的结构对设备的传动系统和控制系统要求也完全不同。比如单面纸箱机只需要一套折叠机构,而多层纸箱机则需要多组同步控制系统,来确保每一层都能准确对齐并牢固粘合。
在具体参数方面,纸箱机的运行效率与多个技术参数密切相关。一台高速全自动纸箱生产线,其生产速度可达每分钟150米,但这个速度并非绝对不变,而是根据瓦楞纸板的厚度和强度进行动态调整。当使用较厚(0.3毫米)的瓦楞纸板时,机器运行速度会自动降低至100米/分钟以下,以避免因压力过大造成纸张断裂或变形。同时,设备的能耗也是用户关注的重点,一台标准配置的纸箱机在连续运行8小时的情况下,功率消耗约为50-70千瓦,如果采用变频调速系统,可将能耗降低15%-20%左右。
实际使用过程中,很多操作人员往往忽视了纸箱机对原材料的要求。瓦楞纸板的厚度直接影响成型质量,一般情况下,适用于全自动成型机的瓦楞纸板厚度范围为0.1-0.3毫米,若超过0.4毫米则可能导致折叠不顺畅,甚至造成卡纸现象。此外,纸张含水率也必须严格控制在8%-12%之间,超出这个范围会导致纸张变形或胶水粘性下降,影响最终成型效果。因此,在使用前对原材料进行预处理,比如通过烘干设备调节湿度,是确保生产稳定性的关键环节。
维护保养方面,纸箱机的工作原理决定了它需要定期对机械部件进行检查和更换。例如,纸箱机的压痕轮、折叠刀片等易损件通常每运行2000小时就需要更换一次,而传动链条和轴承则需要每半年进行一次润滑保养。在实际使用中,如果操作人员不注意设备的清洁工作,尤其是胶水残留物的清理,会导致机械部件磨损加剧,影响纸箱成型的精度。此外,控制系统的稳定性也非常重要,通常建议每季度对控制系统进行一次软件更新和硬件检测,以确保各项参数保持在设定范围内。
从用户需求来看,纸箱机的工作原理决定了它需要适应不同的生产环境和产品要求。例如,在包装食品类产品的应用场景中,设备不仅需要满足高效率生产的需求,还必须具备良好的卫生标准,因此许多纸箱机都采用不锈钢材质的接触部件,并配备防尘防污设计。同时,对于那些希望在小批量、多品种生产的客户来说,设备的柔性化程度显得尤为重要,这就要求控制系统具备快速切换参数的能力,通常情况下,从一种规格切换到另一种规格的时间不超过5分钟,才能保证生产节奏不被打断。这种灵活性也体现在纸箱机对不同瓦楞纸板厚度和强度的适应能力上,比如在处理0.1毫米的薄纸板时,需要调整压痕深度和粘合压力,以避免纸张破裂或变形。
实际生产中,用户常常会遇到一些设备故障问题,这些问题往往与工作原理中的关键环节有关。例如,当纸箱机在折叠过程中出现错位现象,通常是因为导轨位置未校准或者传感器检测信号不准确。而粘合不牢的问题则多源于胶水温度过低或涂布量不足,一般要求胶水温度保持在130-150摄氏度之间,涂布量控制在100-120克/平方米范围内。如果这些参数没有得到严格控制,纸箱在后续运输过程中极易出现破损,影响包装质量。因此,在日常操作中,设备操作人员必须掌握基本的参数调整方法,并建立完善的记录制度,以便于故障排查和性能优化。
相关常见问题
A:关于「纸箱机械哪家好」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「瓦楞纸箱设备价格」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「纸箱机选型指南」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
本文由 AI 辅助创作、经人工校对,结合纸箱机械设备的公开技术资料、行业通用选型方法与售后维保实践整理;发布于 2026-10-30,并根据行业与产品更新定期修订。文内参数为行业常见规格区间,具体以厂家实际方案为准。