大型玻璃厂设备对比|玻璃机械
- 浮法玻璃生产线:宽度1200-2000mm,厚度2-19mm,日产量500-3000吨
- 玻璃钢化炉:有效宽度1200-2500mm,处理厚度4-25mm,产能200-800平方米/小时
- 厂家支撑:技术成熟稳定、设备运行高效
- 适用读者:正在了解「大型玻璃厂设备对比」的采购与技术人员
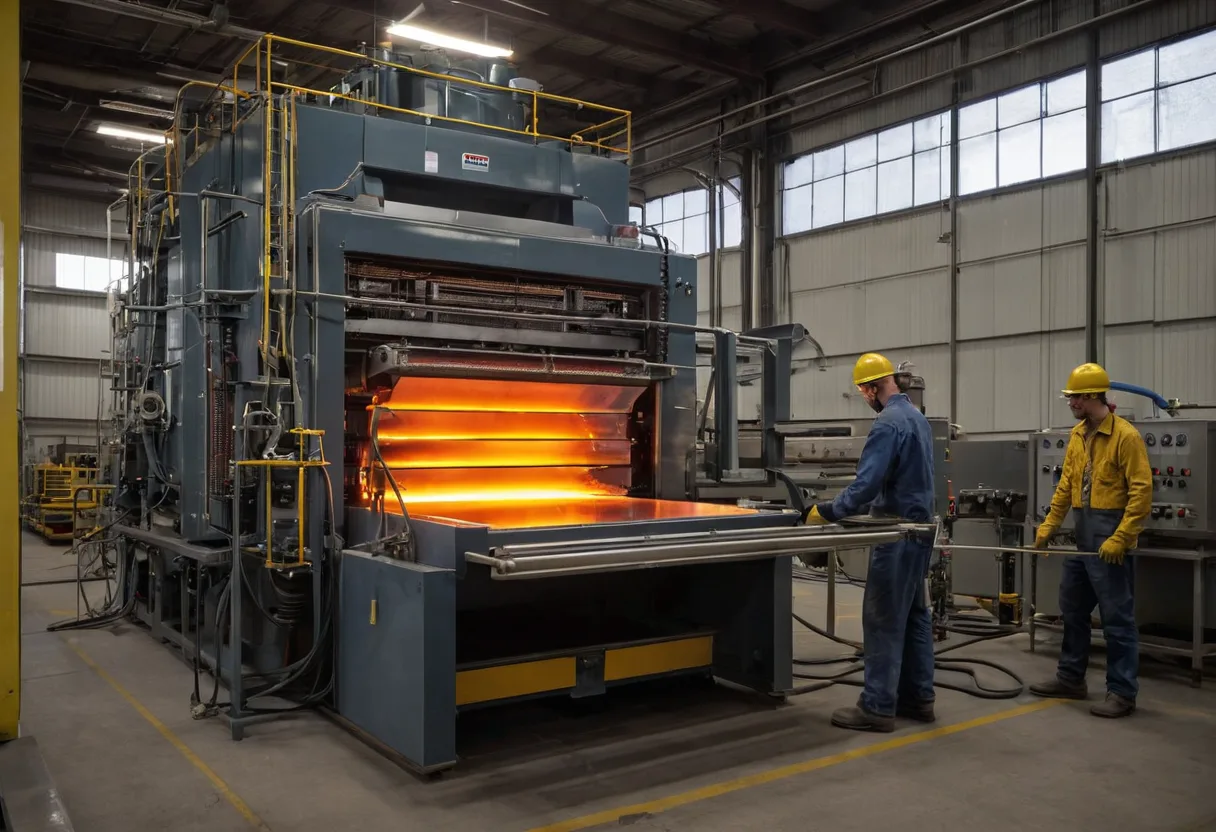
在大型玻璃厂的设备选型过程中,客户最常问的问题就是“不同设备之间的对比”,尤其是在浮法玻璃生产线、钢化炉和切割机这三类核心设备上。很多企业在采购时会陷入一个误区,认为设备越大越好,或者一味追求某一方面的性能指标,而忽略了整条生产线的协同效率。比如一条宽度为1800mm的浮法玻璃生产线,在实际生产中,如果钢化炉的有效宽度只有1600mm,那么就会产生大量的边角料,不仅浪费原材料,还会增加后续处理成本。同样地,切割机的精度如果达不到±0.1mm的要求,可能会影响后续产品在建筑或汽车行业的应用。
浮法玻璃生产线是整个玻璃制造流程的核心设备之一,通常其宽度范围在1200至2000mm之间,厚度可覆盖2到19mm。根据产能需求不同,一条日产量可以达到500吨至3000吨的生产线,在选择时要综合考虑熔窑、锡槽、退火窑和切厚机等关键部分的匹配性。例如,若某工厂的日产量为1500吨,那么其熔窑的液面温度应控制在1500℃左右,而锡槽长度通常需要保持在40米以上以确保玻璃带的稳定成型。此外,退火窑的设计也需要根据玻璃厚度进行调整,厚度越大,退火时间越长,能耗也会相应提高。如果设备选型时忽略了这些细节,就会导致整条线运行不稳定,甚至频繁停机维修。
钢化炉作为玻璃深加工的重要环节,其有效宽度一般在1200至2500mm之间,处理厚度范围为4至25mm,产能通常在200到800平方米/小时之间。很多客户在选型时容易忽略一个关键问题:钢化炉的加热区域是否与玻璃生产线的输出速度匹配。例如,如果玻璃带的速度是每分钟12米,那么钢化炉的有效宽度若只有1800mm,则意味着每小时最多只能处理约700平方米的产品。这种不匹配会导致设备在生产过程中出现堆积或缺料现象,严重影响成品率和效率。此外,钢化炉内部的温度分布均匀性也决定了玻璃表面质量的好坏,尤其是在厚度为12mm以上的玻璃加工中,温差控制不当容易导致应力不均,影响产品安全性。
玻璃切割机在整条生产线中的作用是将成型后的玻璃按照客户需求进行精确切割,其最大切割尺寸通常可达3000×1500mm,厚度范围为3至25mm,精度控制在±0.1mm以内。很多用户在采购时会优先关注切割速度,但忽略了切割精度和稳定性对产品合格率的影响。比如在生产汽车玻璃时,切割误差超过0.1mm就可能导致安装时出现缝隙问题,进而引发客户投诉。同时,切割机的刀具磨损、压轮压力调节等因素也会直接影响切割效果。因此,在选型时应优先考虑设备的自动化程度和故障预警系统,这样可以减少人工干预,提高连续作业能力。
在设备对比中经常出现的一个误区是:认为进口设备一定比国产设备性能更好。实际上,随着国内制造水平的提升,一些国产设备在关键技术参数上已经达到了国际先进水平。比如某类浮法玻璃生产线,其锡槽长度设计为45米,液面温度控制精度达到±5℃以内,完全能够满足高质量玻璃生产的需求。相比之下,部分进口设备虽然具备一定的技术优势,但维护成本高、配件供应周期长,反而在实际使用中并不一定更具性价比。尤其是在设备故障率较高的情况下,国产设备的响应速度和售后服务能力往往更符合中国大型玻璃厂的运营节奏。
对于设备选型的实际操作建议,首先要明确自己的产品定位和客户群体。如果主要面向建筑行业,那么对玻璃厚度的要求相对较低,重点在于提高生产效率和降低能耗;如果主要供应汽车或电子显示领域,则需要在精度、表面质量等方面进行更严格控制。其次,在设备选型过程中要特别关注系统集成度,比如玻璃生产线与钢化炉之间的对接方式、自动化控制系统是否具备远程监控功能等。这些细节不仅影响整条线的运行效率,还直接关系到后期维护成本和人力投入。
最后一点,也是很多客户容易忽视的问题是设备的扩展性和兼容性。在当前市场快速变化的情况下,企业往往需要根据订单情况灵活调整产能。如果选择的设备在结构上过于固定,后续升级或更换部件就会变得非常困难。例如,一条宽度为1600mm的生产线,在未来可能需要扩展至2000mm,这时就需要确保熔窑、锡槽等核心部件具备良好的可扩展性。此外,切割机的刀具系统、钢化炉的加热模块也应设计成标准化接口,方便后期进行维护和替换。只有这样,才能在设备全生命周期内保持较高的运营效率和经济性。
相关常见问题
A:关于「浮法玻璃设备哪家好」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「玻璃生产线多少钱」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「玻璃钢化炉工作原理」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
本文由 AI 辅助创作、经人工校对,结合玻璃机械设备的公开技术资料、行业通用选型方法与售后维保实践整理;发布于 2026-10-30,并根据行业与产品更新定期修订。文内参数为行业常见规格区间,具体以厂家实际方案为准。