钣金设备激光切割机和等离子哪个好
- 光纤激光切割机:功率1.5-12kW,切割碳钢20mm,幅面3015/4020
- 数控折弯机:吨位100-400T,行程及后挡料CNC控制
- 厂家支撑:激光器核心件进口、整机精度激光检测
- 适用读者:正在了解「激光切割机和等离子哪个好」的采购与技术人员
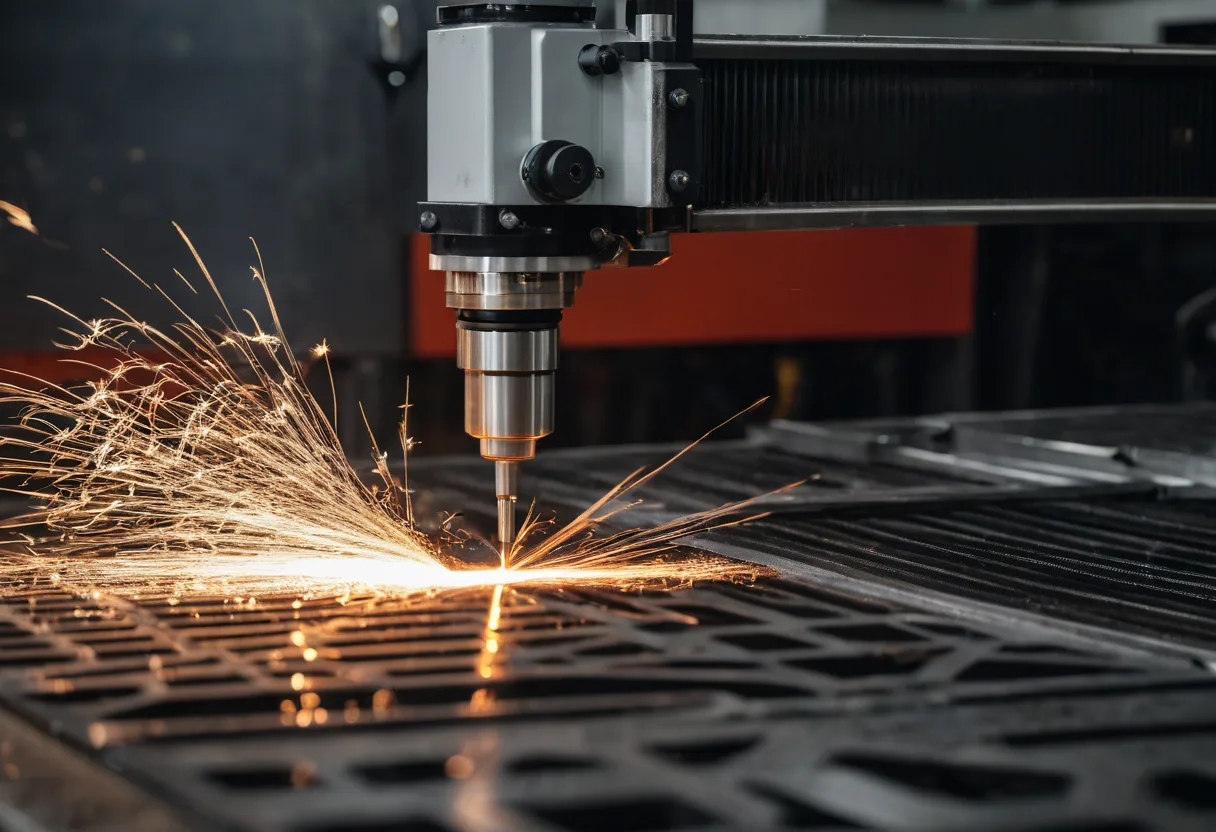
在钣金加工行业,很多客户在选择切割设备时会纠结激光切割机和等离子切割机哪个更好,其实这个问题背后隐藏着对加工精度、效率、成本以及材料适应性的实际需求。激光切割机通常适用于不锈钢、铝合金等薄板材料的高精度切割,而等离子切割机则更适合碳钢等导电材料的中厚板切割。但二者并非绝对对立,而是各有适用场景和优势。比如在1.5kW至12kW功率范围内,光纤激光切割机可以实现碳钢材料20mm厚度的切割,并且切割边缘粗糙度可达Ra3.2以下,而等离子切割机通常在25mm厚度以内切割效果较优,但其切口粗糙度一般为Ra12.5左右。对于精度要求高的产品,如汽车零部件或精密仪器外壳,激光切割是首选;而对于批量生产的结构件,等离子切割的效率和成本优势明显。
激光切割机的核心在于激光束聚焦后产生的高能量密度,其光斑直径通常在0.1mm至0.3mm之间,这使得它在处理微细结构、小孔、内轮廓时具有无可比拟的优势。以常见的3015幅面设备为例,激光切割机的定位精度可达到±0.02mm,而等离子切割机由于电弧稳定性、气体压力等因素影响,其切割路径误差通常在±0.05mm左右。如果客户需要切割带有复杂图形的产品,如带孔的导轨或散热片,激光切割的边缘光滑度和重复精度更能满足工艺要求。而等离子切割机的切割速度虽快,但其热影响区较大,切口两侧容易出现变形,尤其在处理薄板材料时,变形量甚至可能达到0.2mm以上。对于需要保持原有尺寸公差的产品来说,激光切割更具备稳定性和可靠性。
选择激光切割还是等离子切割,关键在于对材料厚度和加工精度的需求。通常情况下,当材料厚度小于10mm时,激光切割机的切割质量明显优于等离子切割机。例如在切割厚度为8mm的不锈钢板时,激光切割的切口宽度仅为0.2mm,而等离子切割的切口宽度则可能达到0.4mm以上。此外,激光切割的热输入小,工件变形几乎可以忽略,而等离子切割由于电弧热量集中,容易在材料表面形成熔渣和烧蚀痕迹。如果客户主要加工的是厚度超过20mm的碳钢材料,则等离子切割机的性价比更高,因为其切割速度比激光切割快3倍以上,且在厚板切割过程中不会因聚焦问题导致能量散失。同时,等离子切割机的电极损耗较小,在长时间连续作业中能保持稳定的切割性能。
很多客户在选择设备时存在一个误区,认为功率越高的激光切割机就越好,实际上并非如此。功率提升带来的不仅仅是切割速度的增加,还包括对材料厚度和切口质量的影响。以12kW激光切割机为例,其在处理碳钢材料时可以达到20mm厚度的切割能力,但当处理不锈钢板时,其有效切割厚度通常只能维持在15mm左右,且需要配合高精度聚焦系统才能获得较好的切口质量。相比之下,等离子切割机的功率越高,切割厚度反而越稳定,例如30kW等离子设备能够稳定切割至40mm厚度,这是激光切割难以实现的。而且等离子切割机在操作过程中对工件表面的预处理要求不高,而激光切割机则需要严格的清洁和材料固定措施,否则容易因灰尘或变形导致切割偏差。
另一个常见的误区是忽视了辅助气体的选择对切割质量的影响。激光切割机通常使用氮气或压缩空气作为辅助气体,其压力范围在1.5bar至3bar之间,对于不同材质的切割,最佳气体压力和流量需要根据具体材料调整。例如切割不锈钢时需要使用氮气,压力控制在2.5bar左右;而切割碳钢时则推荐使用压缩空气,压力为2.0bar。等离子切割机对辅助气体的要求更为严格,一般采用压缩空气或氧气,其中氧气适用于碳钢材料,其压力通常在3.5bar至6bar之间,过低的气压会导致切口不平整,而过高的气压则可能引起喷嘴磨损。此外,辅助气体的纯度也直接影响切割效果,如果气体中含水或油污较多,会降低切割效率并增加设备故障率。
在实际操作中,客户应根据自身加工场景选择合适的切割方式。以一个典型的钣金加工厂为例,如果客户需要切割大量厚度为10mm以下的不锈钢、铝合金等材料,并且对切口质量有较高要求,那么激光切割机是更优的选择。例如某客户加工的产品需达到Ra1.6的表面粗糙度,同时需要实现0.05mm的定位精度,此时激光切割机的性能完全满足需求。相反,如果客户主要加工厚度为20mm以上的碳钢材料,且对切割效率要求高、成本敏感性强,那么等离子切割机的性价比会更高。例如在批量生产钢结构件时,采用等离子切割方式可以将单件切割时间从30秒缩短至10秒以内,大大提升整体生产效率。同时,在处理较厚材料时,等离子切割机还具备良好的穿透能力,能够保证切割边缘的直线度和平整度。
针对不同应用场合,设备选型还需要考虑后续工艺的匹配问题。例如激光切割后的板材通常需要进行折弯、冲孔等二次加工,此时激光切割的切口质量直接影响后续工序的精度和效率。由于激光切割切口光滑,折弯时不易产生裂纹或变形,而等离子切割产生的熔渣和毛刺则需要额外清理工序,这会增加生产成本并延长交货周期。在某些情况下,客户甚至会采用激光切割后进行表面处理的方式,以进一步提高产品的外观质量。此外,对于多工序联合加工的企业来说,激光切割机的高精度和稳定性使得其更适合用于关键尺寸控制环节,而等离子切割机则可作为粗加工设备使用。通过合理配置两种设备的使用比例,可以实现高效、高质量的生产目标。
在维护保养方面,激光切割机和等离子切割机的要求也存在明显差异。激光切割机的核心部件是光纤激光器和聚焦镜组,其日常维护主要集中在光路清洁、冷却系统检查以及反射镜片的定期更换。通常每运行200小时需要进行一次光学系统清洁,而光纤激光器的寿命一般可达5万小时以上,正常情况下无需频繁更换核心组件。等离子切割机则主要依赖于电极、喷嘴和气体系统的维护,电极在连续使用过程中会逐渐磨损,一般每300小时需要更换一次,而喷嘴的使用寿命约为100小时左右。因此,等离子切割机的日常维护成本相对较高,且需要专业人员定期检查电弧稳定性、气体压力以及设备运行状态。如果客户选择的是进口核心部件的激光切割机,则其整体运行稳定性和故障率会明显优于国产设备,但初始投资也会相应增加。在选购设备时,应综合考虑设备的维护成本、备件供应情况以及技术支持响应速度等因素。
相关常见问题
A:关于「钣金设备厂家哪家好」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「数控折弯机多少钱一台」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
A:关于「光纤激光切割机工作原理」,建议从设备参数与工况匹配、厂家生产实力、安装调试与售后维保三方面综合评估。本站相关页面有专门分析,也可直接联系厂家获取针对您工况的方案与报价。
本文由 AI 辅助创作、经人工校对,结合钣金设备设备的公开技术资料、行业通用选型方法与售后维保实践整理;发布于 2026-10-30,并根据行业与产品更新定期修订。文内参数为行业常见规格区间,具体以厂家实际方案为准。